NXR Lab
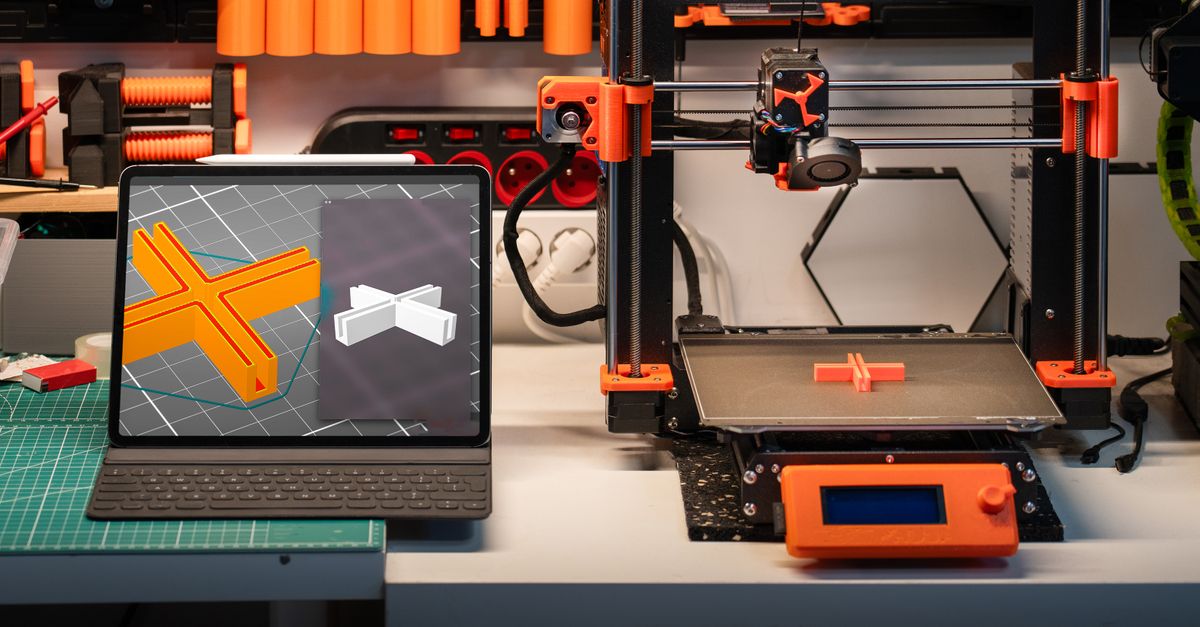
Imprimante 3D en cours de travail avec une piece en plastique en formation sur le plateau
Le plateau en chauffe, la premiere couche se pose. C'est ce passage-la qui decide de la suite.

Regler une imprimante 3D pour des pieces utiles a l'atelier

Supports, cales et boitiers qui tiennent vraiment a l'usage

On imprime rarement une figurine quand on bricole. Ce qu'on veut, c'est un support pour ranger les forets, une cale qui ne glisse pas sous l'etau, un boitier pour un petit module pose sur l'etabli. Des objets sans elegance, mais qui doivent encaisser un serrage, une chute d'outil ou la chaleur d'un moteur. Et c'est justement la que beaucoup d'impressions decevantes commencent : une piece jolie sur le plateau, fissuree au premier usage.

Avant de toucher au slicer, il faut regler la machine elle-meme. Un plateau mal nivele produit une premiere couche trop ecrasee d'un cote et trop haute de l'autre : la piece se decolle en cours d'impression ou se deforme. On passe donc quelques minutes sur la calibration, feuille de papier sous la buse, aux quatre coins puis au centre. Sur une buse de 0,4 mm, une couche de 0,2 mm reste un bon compromis pour des pieces d'atelier : assez solide, sans y passer la journee.

Les temperatures comptent plus qu'on ne le croit. Le PLA se travaille autour de 200 a 210 degres a la buse, avec un lit souvent inutile ou legerement chauffe. Le PETG demande plus de chaleur et adhere parfois trop fort au plateau : mieux vaut une fine couche de colle en baton qu'un arrachage de surface. Un filament reste humide absorbe l'eau de l'air et crache des bulles ; on l'entend crepiter pendant l'extrusion, et la piece devient cassante. Un sechage avant impression regle souvent le probleme.

L'orientation de la piece fait le reste. Une cale imprimee a plat casse dans l'axe des couches des qu'on serre fort. La meme cale imprimee debout, avec les couches perpendiculaires a l'effort, tient nettement mieux. Pour un support de forets, on epaissit les parois a l'endroit ou l'outil appuie et on evite les surplombs sans support. Un boitier de module, lui, se pense avec un fond plein, des parois de 2 a 3 mm et un couvercle qui clipse sans forcer.

Reste le budget. Un filament standard en dollars canadiens, une buse de rechange et un peu de colle representent une depense modeste pour plusieurs pieces. Ce n'est pas de la resistance industrielle, et il ne faut pas l'attendre : une impression maison rend service, elle ne remplace pas une piece usinee. Pour aller plus loin sur les montages electroniques qui vont dans ces boitiers, la suite du blog detaille le cablage et les precautions d'alimentation.

Voir aussi nos services et, si un sujet vous bloque, nous contacter directement.

Si une pièce se décolle du plateau, si une cale casse au premier serrage ou si vous hésitez entre deux températures de buse, écrivez-nous. On ne tient pas de permanence ni de guichet : les messages arrivent dans la même boîte que le reste du blog, et on y répond quand on a quelque chose d'utile à dire, pas pour remplir un quota.

Vous pouvez aussi proposer un sujet pour un prochain billet : un support de forets qui n'a jamais tenu, un boîtier de capteur à revoir, une matière qui a mal vieilli. Décrivez ce que vous avez sous la main, la marque de l'imprimante si vous la connaissez, et ce qui coince concrètement. Une photo de la pièce ratée aide souvent plus qu'un long texte.

Avant d'écrire, jetez un œil aux questions déjà traitées dans le centre de guides : plateau mal nivelé, filament humide, surplombs sans support, orientation de pièce à revoir. Beaucoup de réglages ratés viennent de là, et la réponse y est déjà écrite noir sur blanc.
Consulter le centre de guides Formulaire de contact

Regler une imprimante 3D pour des pieces utiles a l'atelier

NXR Lab n'est pas un média avec une rédaction au complet. C'est un blog indépendant tenu par une petite équipe de bricoleurs et de techniciens qui travaillent sur leurs propres établis. Le contenu naît d'un problème réel : une pièce imprimée qui casse au serrage, un filament qui fait des fils, un plateau qui n'accroche plus. On note ce qu'on a essayé, ce qui a tenu, ce qu'on referait autrement.

Pour ce billet sur le réglage d'une imprimante 3D, les observations viennent de pièces d'usage courant à l'atelier : supports de forets, cales de serrage, boîtiers pour petits modules. Rien de décoratif. L'objectif est qu'une pièce serve plusieurs mois, pas qu'elle soit jolie sur une photo.

Rédaction et essais

Une équipe qui imprime et qui casse

Les tests de réglages sont faits sur des pièces qui subissent un vrai effort : serrage à l'étau, chute depuis l'établi, exposition à la chaleur d'un outil qui tourne. Quand une pièce casse, on regarde la couche de rupture avant de changer quoi que ce soit au profil d'impression.

Méthode

Un problème, une note, une correction

Chaque essai part d'un défaut constaté : décollement du plateau, surplomb qui s'affaisse, couche trop fine qui se délite. On note la température de buse et de lit, l'adhérence, l'orientation de la pièce, puis on refait l'impression en changeant un seul paramètre à la fois.

Ce qu'on ne promet pas

Pas de résistance industrielle

Une pièce imprimée en atelier domestique a des limites claires : elle reste sensible à la chaleur continue et au couple de serrage fort. On le dit dans les articles. Les coûts de filament et de pièces d'usure sont donnés en dollars canadiens, à titre indicatif seulement.

Lecteurs

Proposer un sujet, poser une question

Les lecteurs peuvent suggérer un thème, signaler une erreur dans un tutoriel ou partager leur propre montage. C'est souvent de là que partent les billets suivants, notamment sur la soudure de circuits simples et l'aménagement d'un atelier de garage.

Regler une imprimante 3D pour des pieces utiles a l'atelier

Quatre vues prises pendant les essais : la buse qui depose la premiere couche, un support de forets encore attache aux supports, une cale de serrage apres quelques serrages d'etau, et un boitier de module dont le couvercle ferme mal. Rien de spectaculaire, mais assez pour reperer une couche ecrasee, un coin qui se releve ou une paroi trop fine a l'endroit ou la vis appuie.

Imprimante 3D en cours de travail avec une piece en plastique en formation sur le plateau
Premiere couche : la buse pose le filament, le reglage du plateau se joue ici.
Imprimante 3D en cours de travail avec une piece en plastique en formation sur le plateau
Boitier de module : les passages de cable demandent une marge, sinon la paroi fissure au vissage.
Imprimante 3D en cours de travail avec une piece en plastique en formation sur le plateau
Support de forets : utile seulement si l'ouverture reste assez large pour sortir la meche sans forcer.
Imprimante 3D en cours de travail avec une piece en plastique en formation sur le plateau
Cale de serrage : c'est la piece qui prend le plus cher, on la refait souvent en changeant l'orientation.

Ces vues servent a comparer les defauts entre deux essais, pas a montrer un resultat propre. Une piece qui tient sur l'etabli garde souvent des traces de support et une surface irreguliere.

Parametres des cookies Nous utilisons des cookies pour assurer la fiabilite du site, memoriser les choix de base et comprendre les pages utiles. Vous pouvez accepter, refuser ou consulter les parametres avant de continuer.